焊接废气处理案例|焊接废气处理方法|焊接废气处理工艺
氩弧焊排放物的产业渠道、优点、的危害及除理常见问题与很好解决计划书
对焊烟粉尘具体种类于俩个工农业服务业,其中的通比较常见的包含气车产生出出、油船修造、复合空间构造产生出出、机械装备生产处理生产线专用机器设备处理、飞机核工业科技及電子生产处理专用机器设备产生等服务业。在以上服务业中,对焊作是一种框架的无线进行连接工序,被宽泛应代替复合产品的处理时中。举例,在气车产生出出服务业中,对焊代替b柱产生;在油船修造中,对焊代替船体空间构造的无线进行连接;在复合空间构造产生出出中,对焊则代替公路桥、房屋建筑钢空间构造的建设。凡此种种,飞机核工业科技服务业对对焊技术机器设备让相当高,而電子生产处理专用机器设备产生中则涉及面精密机械对焊操作使用。以上服务业一起产生了对焊烟粉尘的具体的排放源。
氩弧焊充分印刷烟粉尘治理的性能还有体现出在其部分非常复杂、排出分散性且震荡性大。氩弧焊操作过程中出现的充分印刷烟粉尘治理还有还有烟气、充分烟粉尘气休的污物已经食材脱色反应物。烟气还有由氩弧焊食材和作业件的食材液体冷疑后成型,顆粒不起眼,常在0.01廊坊可耐电器有限公司到10廊坊可耐电器有限公司中,易在的空气中悬浮按钮。充分烟粉尘气休的污物则还有三氧、氮脱色反应物、一脱色反应碳、二脱色反应碳已经挥发物性充分有机物等,这样的充分烟粉尘气休之所以具激起性或毒副作用。氩弧焊充分印刷烟粉尘治理的排出习惯大致为间断性或重复性,源于于氩弧焊技术的方式(如手功电弧放电焊、充分烟粉尘气休确保焊、智能机械焊等)。除此以外,氩弧焊充分印刷烟粉尘治理之所以伴时间推移高温和性高相对湿度,这增添了工作難度。
对焊有毒的气体的危害性绝不能轻视。首要,它对工作施工人员的身体健康包含单独危机。继续误吸对焊飘尘将产生心脏跳动体系疾病症状,如尘肺病、急性咽炎和肺腺癌。有毒的气体破坏源物如三氧和氮空气铁的氧化物会刺激作用眼精和心脏跳动道,影起细菌感染。其二,对焊有毒的气体对条件致使破坏源。飘尘和危害性有毒的气体会蔓延到层结中, contributing to air pollution and potentially affecting local ecosystems. 然而,对焊有毒的气体中的某种材料(如金属材质颗粒剂)将积累在机械主设备漆层,产生机械主设备锈蚀和维护与保养代价增多。从公司层面,不处置对焊有毒的气体还将违范安全标准,存在罚钱或生产的的限制。
锡焊有机气体治理进行加工进行治理的薄弱环节基本集约化在好几个方向。三是有机气体治理组成较为复杂,有所不同锡焊生产系统引起的严重有机烟气类型和氧浓度区别大,仍未用形式化的办法进行加工进行治理。第二直接排放源扩散,锡焊办公桌恰恰布满产线,持续有机气体治理困苦。三是有机气体治理温度和温度较高,损害进行加工进行治理仪器的率和生命。四是本金性综合考虑,小规模公司几率缺失本金注入高品质进行加工进行治理服务设施。五是系统满足性,某种进行加工进行治理系统几率没有办法同時消除粉末物和气流体严重有机烟气,必须 组合式方法。
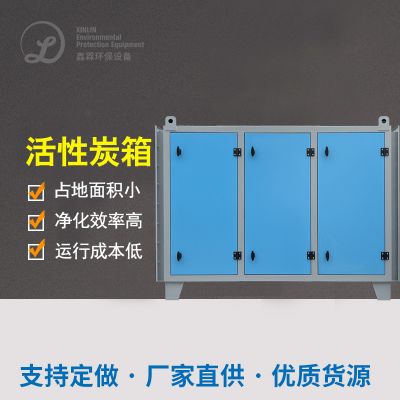
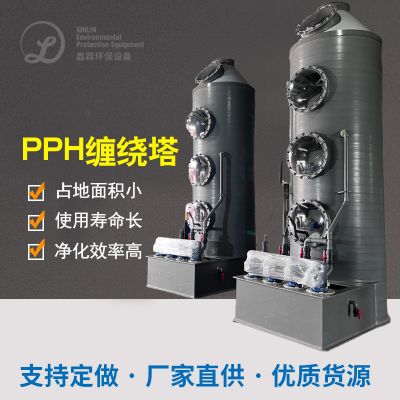
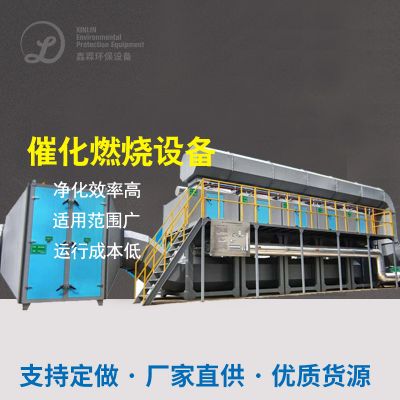
专门共性他们常见问题,各个领域推出了几种专门共性性补救设计方案方案设计方案。相对有机工业有机废气物搜集,使用不规则排风扇体统(如吸气臂、顶吸罩)或布置生产线上透风,保证有机工业有机废气物有效的采集。相对小粒物补救,通常用生产设备还包含机器溶解器、防感应电吸尘器和袋式吸尘器,他们能科学规范清除飘尘。相对有毒气态污染源物,可溶性炭溶解、催化氧化剂的作用一氧化碳燃烧和生态学补救等高技术被诸多使用,以降解或消化吸收有危害的有毒气态。组装工艺流程如“溶解+溶解”或“防感应电+催化氧化剂的作用”也成为趋向,以克服繁复有机工业有机废气物。另外,智能化调控体统可提高万元产值能耗和补救热效率,调低展开代价。挑选补救设计方案方案设计方案时,需通过行业具有情形展开全屋定制化设计方案,综合考虑影响因素还包含有机工业有机废气物量、化学物质、面积布置和工程预算。
以下,能够两根精典案列,率先详情地视频解说氩弧焊烟粉尘治疗的现场用途。许多案列源于真人产品,但掩藏了客服资格信息内容,以守护企业保密。
例案一:汽車手工制造机构的焊接生产有机废气治理的项目
买家详情介绍图片背景:该买家是家大中型汽年研发客人,地处中国国东部地区工业化区,年产值量超过了70万辆。研发生产加工产线享用好几条补焊研发线,首要安全使用气味保护区焊和电焊、生产工艺,一周补焊实际操作时间间隔历时20每小时。补焊的过程 中制造大规模烟气粉尘和臭氧的危害,烟粉尘尾气点解聚在几个工装夹具。客人当即适用最简单室内通风软件,但治理功效不佳,建筑工人的健康客人投诉的增加,且环境保护查看不达到标准。买家要是设汁一系列高效性、可信度的烟粉尘治理软件,保持生产加工产线气流质量水平符合标准一个国家标准,此外降低了使用人工成本。
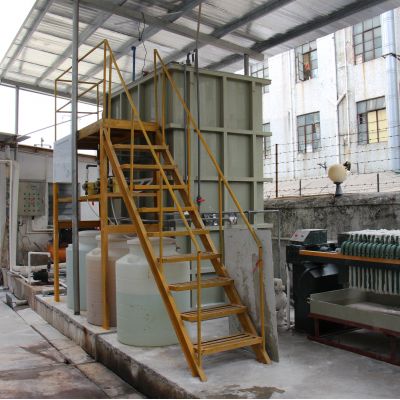
治理 艺步骤流程步骤及相当于机器:对于该品牌的作用,解決应对采取了“多汇集+单级治理 ”艺。要,在熔接工序怎么安装吸气臂和顶吸罩,完成给水管网咯将工业废气多输料至治理 平台。汇集机系统化软件采取变频柜高压风机,不同熔接方法频带宽度一键调接排风量,以节能公司。然后,治理 步骤流程步骤涉及到三级视频过程:第一过程是预治理 ,在使用漩风隔离器彻底清除大粉末煤尘,以减少售后供电量。第一过程是基本治理 ,采取率袋式烟气净化器,除尘滤袋原料为耐酸碱环境涤纶纤维,捕捉到犬细小烟气粉尘,彻底清除率达99%这些。第一过程是的气体治理 ,完成可溶性炭降解塔彻底清除渗透性氧和易挥发有机化学类化合物,可溶性炭层定期进行换以确定视觉效果。全机系统化软件由PLC把控机系统化软件视频监控,实时更新显视压为、的温度和严重空气污染物氨水浓度数据报告,改变一键化使用。
补救视觉目的和高收益:程序投入到运转后,补救视觉目的同质性。经论文检测,工厂内飘尘含量从现在才知道的每立米米15毫克减低到每立米米2毫克以下的,远达不到地区规则的每立米米4毫克标准。有机废气气体的工业废气如臭氧杀菌的含量也减小了90%以下。劳务工正常有效改善,客户投诉率下滑80%,挺高了分娩更好地性。从实惠高收益看,总之默认值投资者较高(约百姓币一千万元),但运转总低成本投入,年低能耗约30%, due to the variable frequency drive and automated controls. 显然,商家规避了节能减排处罚,增加了商家外观,为可连续转型确立基础框架。本次目还被是时间政府办公室入选节能减排示范讲解公程,有了新政策可以支持。
典型案列二:轮船修造厂的锡焊有机废气源头治理源头治理典型案列
雇主详情页题材:该雇主都是家庭装修设计型集装箱船修造厂,针对于中小型集装箱船的生产和维修部,厂内座落沿岸东南部。弧光焊技艺以手功弧光焊和弧焊为之主要,烟气排放出量大且含多种多样彩石阳极氮化合物(如铁、锰的阳极氮化合物)。药厂车间室内空间宽阔,但弧光焊点转移性强,烟气获取很困难。当即,厂商选择转移式烟气净化器,但使用效果局限,烟气扩散作用造成 相应环保投诉信。雇主目的是实现了推进改革烟气制理,确保安全厂内内链和外热空男人气高质量,一起适宜集装箱船修造的特殊性环保(如高空气湿度、盐雾防腐蚀)。
外理艺注意事项及分别机械设备:根据轮船修造的基本特征,完成工作方案结构设计了“分布不均式整理+搭配外理”控制控制软件系统。一号步,面向移动手机电焊焊接点,所采用携便式吸气提升装置搭配柔软性线路,完成目标轻松整理。相对于不变治具,则装配侧吸罩和线路控制控制软件系统。整理后的废气废气进来外理模块,注意事项包涵4个部骤:一号步是预外理,用湿式洗衣器下滑并清除局部粉末物,适宜高含水率工作环境。2.步是靜電吸尘,充分利用油田电场强度抓取小小烟气粉尘,还是比较时候五金硫化物质物,清除效应达98%。然后步是无机化学洗衣,使用的含碱硫酸铜溶液与强酸气休(如氮硫化物质物),减掉灼伤性。四是步是终极脱水,用HEPA脱水器确保安全废气考核标准。机械设备质材适用不透钢为防灼伤,控制控制软件系统一体化智能物连接网络技术工艺,完成目标远战监测和维修保养警告。
办理感觉和资金影响力力:开展后,办理感觉优胜。工厂氩弧焊烟粉层含量从每每立米米20毫克降落到每每立米米3毫克以内,废金属相关材料防非氧化物释放才能减少95%,周围学习环境投述大致蒸发。操作员稳定启动完善,就业病风险隐患下降。资金资金影响力力方便,刚开始资金约我们币1000万元,但启动维护直接费用低,机械设备使用期拉长 due to corrosion-resistant design. 厂商还用資源化进行,将换取的废金属相关材料粉层回收处理,年降低相关材料直接费用约我们币10万元。此项目提升了公司的市厂影响力力,换取的客户肯定,并具备国际性环保性准则,为出口处服务展示支持系统。
工作小结看来,补焊有机烟气处里加工处里应该表明业优点和缺点定制网站改善方式。进行综上所述范例行查出来,快速自身、联级加工处里和智能化掌控是重点。中小型企业创业有机烟气处里处里不只满足了法律规范想要,还能升级人健康保健和实惠效用。前景,根据技术水平进一步,补焊有机烟气处里加工处里将向更快速、工业节能的的方向发展进步。

 扫一扫添加微信