
189-2923-7076
189-2923-7076
项目背景与生产工况
某专业生产汽车盘式及鼓式刹车片的零部件企业,其生产车间内存在严重的粉尘与有机废气混合污染问题。刹车片的生产原料主要包括酚醛树脂、橡胶、金属纤维、摩擦材料及各种填料。在混料、热压成型及磨削加工环节,会产生高浓度的粉尘与极其刺鼻的树脂烟气。尤其是热压工序,在高温高压条件下,酚醛树脂交联固化过程中会释放出大量的氨气、游离甲醛及小分子有机挥发物。这些废气不仅气味令人难以忍受,且粉尘中包含极细的金属与石棉替代纤维,极易通过呼吸道进入人体,引发严重的职业病风险。为保障员工健康并响应环保要求,企业决定对热压及磨削废气进行综合整治。
废气来源与特征分析
刹车片制造废气呈现出显著的粉尘与有机气体交织的特征。在混料与磨削环节,主要产生微米级别的极细粉尘,这些粉尘具有粘附性强、易爆的特点。在热压成型环节,当模具温度升至一百五十摄氏度以上时,树脂发生剧烈反应,释放出大量白烟,其中富含高浓度的氨气、甲醛、苯酚及非甲烷总烃。氨气与甲醛均具有强烈的刺激性气味,且甲醛具有明确的致癌风险。此外,由于热压机采取间歇式操作,废气排放呈现明显的阵发性与浓度波动性,瞬间浓度峰值极高,这要求治理系统必须具备极强的抗冲击负荷能力。
处理工艺选择与系统设计
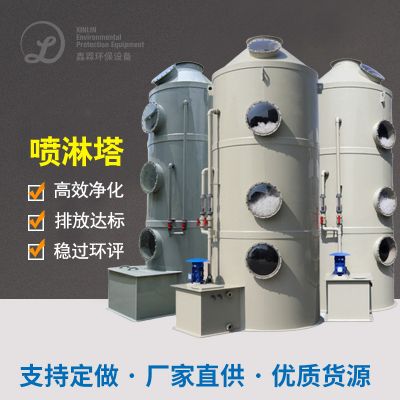
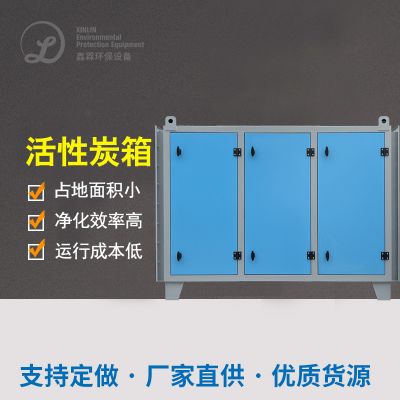
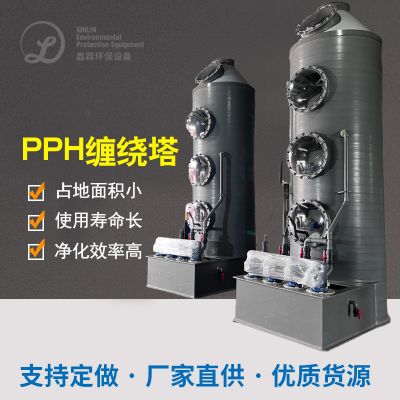
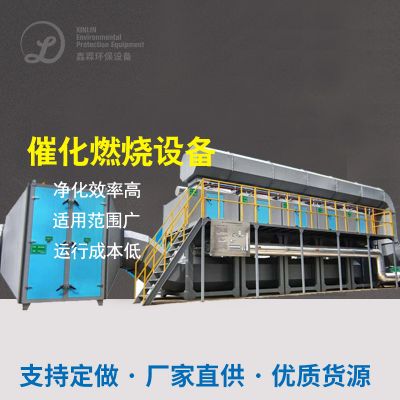
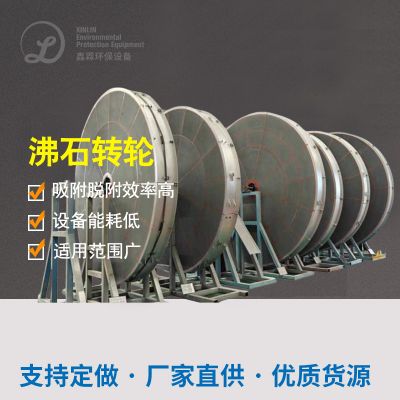
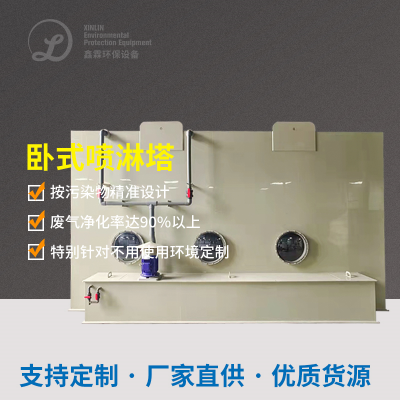
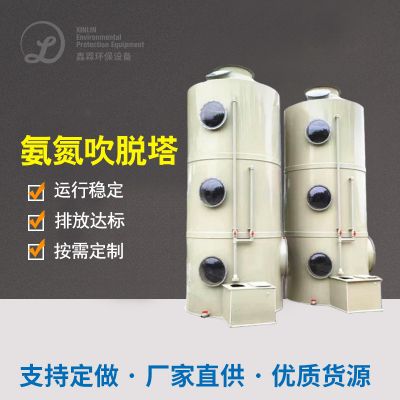
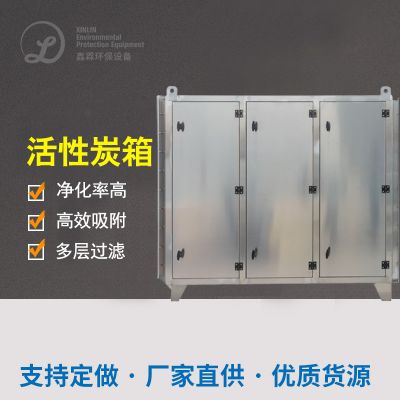
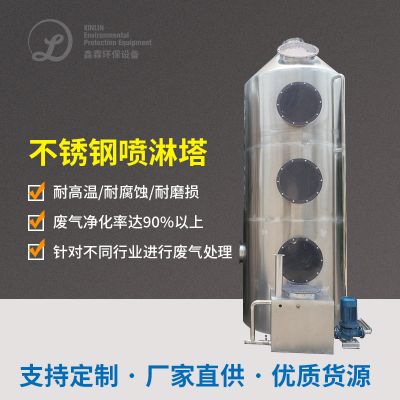
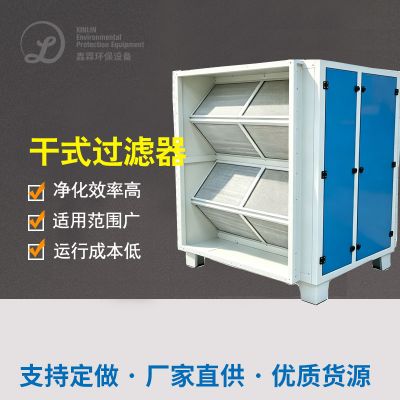
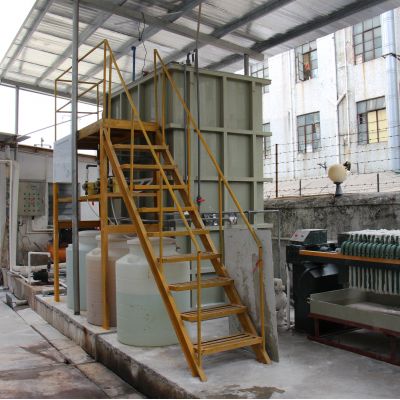
考虑到废气的复合污染特性及阵发性排放规律,本项目采用了“局部集气+预除尘+复合喷淋吸收+活性炭吸附脱附+催化氧化(CO)”的组合治理工艺。
运行效果与综合效益
该系统成功解决了刹车片热压废气的复杂治理难题。经过处理,车间内原本刺鼻的氨气味与甲醛味彻底消除,磨削区域的粉尘浓度大幅下降,工作环境得到了根本性改善。排放口各项指标均达到最严格的环保要求,氨气与甲醛的去除率均超过百分之九十九,非甲烷总烃排放远低于标准限值。从运行经济性来看,采用催化氧化技术替代传统的高温焚烧,使脱附废气的处理能耗降低了近一半。同时,喷淋系统循环水经过物化处理后定期排放至厂区污水处理站,避免了二次污染。该项目不仅有效保障了职业健康,也帮助企业顺利获取了环保合规的生产资质,实现了安全与环保的双赢。
上一主题: 汽车发动机缸体铸造车间熔炼高温烟尘废气处理案例
 扫一扫添加微信