食品加工厂废水怎么处理方法|食品加工厂废水处理案例
楼盘背景图
该乳品厂其主要生产加工固体奶、发酵乳及乳冷饮,日常量200吨。原先的操作基础设施操作特性不佳,需要在旺季时时频繁超承载启动。新修建操作系统的设定市场规模为600m³/d,总投資五百万元,耍求水流中水回用于生产区绿化带及机械设备冲洗器。
废水处理组分及原因
废液大部分来于生育环保设备难以清理、包装箱线冲干净、室内地坪洗涤及少量的车辆毁损,的特点给出:
易生物体可降解
:BOD5/COD比率高达hg0.6-0.
高营养元素物
:总氮40-60mg/L,总磷8-12mg/L
pH振幅
:清理剂用到促使pH值在5-10之前變化
摄氏度转变
:位置废水处理方法湿度高达50℃
治疗制作工艺程序
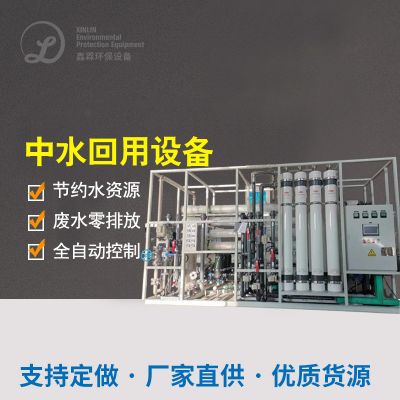
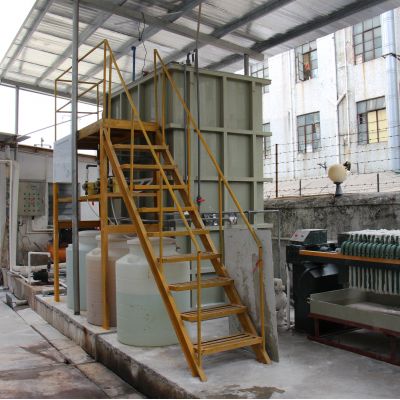
通过"物理预治理 +MBR膜生物工程作用器+RO反固化"的两级治理 工序:
预除理第一单元
:
自动旋转格栅价格:彻底清除包装袋英雄碎片等钙镁离子
pH调准池:自動加酸/加碱管控pH在6.5-7.
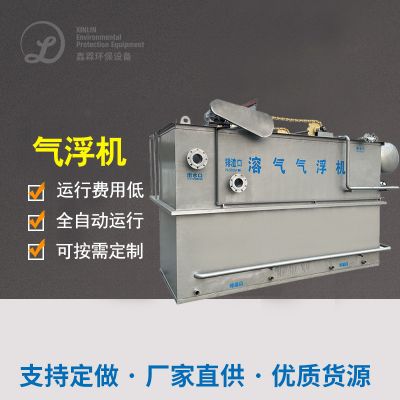
气浮系统:清理乳脂及淀粉酶类悬停物
生化模式加工机组
:
水解反应硝化作用池:升高污废水 可血生化性
MBR现象器:预置PVDF中空夹胶玻璃黏胶纤维膜,活性污泥浓硫酸浓度稳定在8000-10000mg/L
优酷云洗掉系统:要定期展开生物洗掉保护膜通量
工业废水外理外理单无
:
可溶性炭滤水:溶解残留可挥发物
RO设备:脱盐率>98%,产水导电率<50μS/cm
太阳光的UV线清洁:抓好中水回用水微菌物指标英文达到标准
之后作用
设备有水出水环境远高于《的城市将污水恢复采取工业企业冲水水环境》(GB/T19923-2005)规范标准:
COD ≤ 30mg/L(除去率98%)
BOD5 ≤ 5mg/L(出掉率99%)
浑浊度 ≤ 1NTU
结肠菌群未检测出
60%的满水后回收于制造,年厉行节约饮用水1叁万吨,减小生活污水排出量40%。MBR生产工艺控制成本土地征用30%,主动化限度高,仅需二人轮班进行操作。
肉制品加工处里废污水处里主要高技术特别
按照对下列好几块成功案例的介绍,可总结报告出食品类化工废水加工的几块关键环节点:
预外理至关是重中之重
:针对于各不相同废水净化处理性状首选除雾器、气浮、隔油等相应预净化处理方式方法
生物化学鑫霖环保取舍
:高质量浓度有机会污水宜主要包括活性污泥-好氧组合构成,可血生化性好的污水用于MBR等高效化鑫霖环保
資源二手回收利于
:沼气的出现、造纸废水处理水等资源的化手段可有明显挺高业务经济能力性
需要对土质价格波动
:调准池溶量要充满,根本性能参数应确保再线监测系统与半自动掌控
面制品代加工业区在的选择废污水治理工学艺时,需能够充分满足内在废污水亮点、排放口原则及投资者自动运行成本低,必需时可开展调研中那我验选定最适宜计划书。随着时间的推移环保型追求越来越严谨,广度治理与循环技術将成為今后转型的趋势。

 扫一扫添加微信